

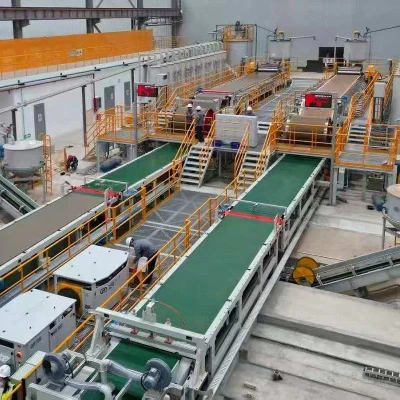
فرآیند نصب و راه اندازی خط تولید گچ تخته شامل پروژه های مهندسی سیستماتیک برای جابجایی تجهیزات و تنظیم مجدد و شروع تولید است. این به معنای مونتاژ سریع تجهیزات نیست. در عوض این یک فرآیند کامل برای اطمینان از ادغام صحیح اجزای سخت افزاری و نرم افزاری فرآیند تولید است.
اجزای مرکزی برای نصب و مونتاژ عبارتند از:
1
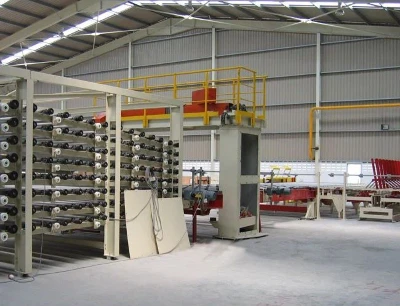
برنامه ریزی اولیه و احداث بنیادهای حمایتی:
با تکمیل مراحل ساخت سیستم پشتیبانی سازمان، پشتیبانی تجهیزات و ساخت سیستم سازمان تولید شروع می شود. در اینجا، به خصوص با ماشینهای بزرگتر، بسیار مهم است که اطمینان حاصل شود که سیستم پشتیبانی برای حفظ پشتیبانی کافی از سیستم و همچنین حفظ سطح سیستم پشتیبانی در برابر ماشینها، به درستی مهندسی شده است، زیرا بهویژه سیستمهای قالبگیری و خشککنها الزامات مهندسی خاصی روی سیستمهای پشتیبانی خود دارند.
2
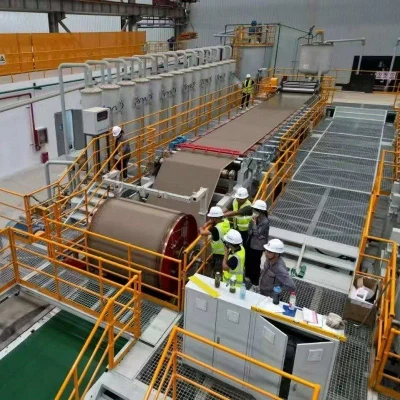
ورود تجهیزات و تنظیم:
تجهیزاتی که قرار است نصب شوند آماده می شوند تا با توجه به جریان فرآیندشان (از سیستم های مواد اولیه تا چیدن محصول نهایی) بلند شوند و در موقعیت های مربوطه قرار بگیرند و در این مجموعه، سیستم های قرار داده شده به اندازه کافی تنظیم شده اند تا از هم ترازی مناسب خط مرکزی و برازش مناسب همه رابط ها در امتداد سیستم های قرار داده شده (بچینگ، قالب گیری، قالب گیری، و غیره) تا سیستم های مدرن طراحی شده، برش و خشک کردن، به اندازه کافی تنظیم شوند. مونتاژ و جداسازی سیستم های قرار داده شده.
3
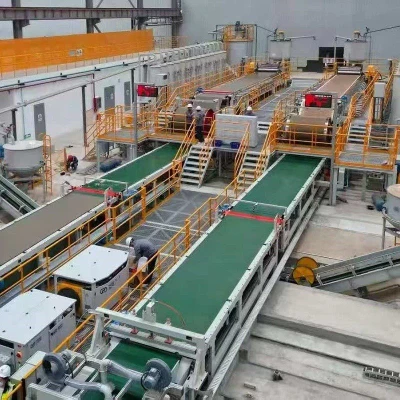
اتصالات مکانیکی، الکتریکی و لوله کشی:
پس از قرار گرفتن تجهیزات اصلی، کار اتصال دقیق مورد نیاز است. این شامل نصب و کالیبره کردن غلطکهای نقاله، اتصال خطوط لوله هیدرولیک و پنوماتیک، اتصال برق و سیمکشی و نصب سنسورهای خودکار و مدارهای کنترلی است. آب بندی اتصالات و دقت سیم کشی بسیار مهم است.

4
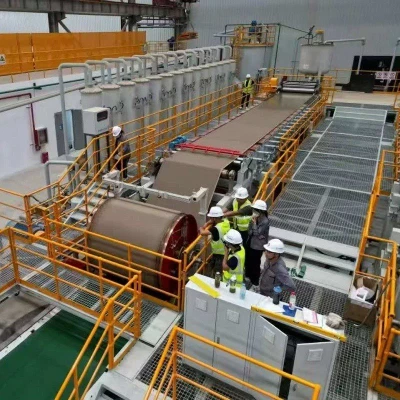
راه اندازی واحد-دستگاه و هماهنگ:
این مرحله "پاکسازی{0}مین" است. ابتدا، هر قطعه از تجهیزات راه اندازی می شود و بدون بار کار می شود تا فرمان، لرزش، روانکاری و کنترل فردی آن برای عملکرد صحیح بررسی شود. سپس، راه اندازی کامل-خط بدون بار-برای آزمایش توانایی هماهنگ همه تجهیزات طبق برنامه از پیش تعیین شده و کالیبره کردن سرعت خط تولید انجام می شود.
5
تولید آزمایشی با مواد و تأیید فرآیند:
این آزمایش واقعی خط تولید است. با شروع با مقدار کمی از مواد، کل فرآیند، از جمله اندازه گیری مواد خام، اختلاط دوغاب، تشکیل دال، منحنی های خشک کردن، و دقت برش، به تدریج تأیید می شود. پارامترهای تجهیزات و فرمول های فرآیند (مانند مقدار عامل کف کننده و شتاب دهنده اضافه شده) باید به طور مداوم تنظیم شوند تا زمانی که صفحات گچی مطابق با استانداردهای کیفی تولید شوند.
6
ارزیابی عملکرد و تولید رسمی:
پس از تثبیت تولید آزمایشی، ارزیابی عملکرد بار کامل به مدت 72 ساعت یا بیشتر انجام می شود تا بررسی شود که آیا ظرفیت خط تولید، عملکرد و مصرف انرژی مطابق با مشخصات طراحی است یا خیر. پس از گذراندن ارزیابی، خط تولید می تواند تحویل داده شود و وارد مرحله تولید رسمی شود.